 PortuguêsPortuguês

Número Browse:0 Autor:editor do site Publicar Time: 2026-10-28 Origem:alimentado


A laminação de painéis de parede canelados em PVC é um processo de acabamento de superfície industrial que une filmes decorativos a painéis de PVC extrudados com nervuras elevadas e ranhuras embutidas. O processo normalmente envolve preparação de superfície, alimentação de filme, aplicação de adesivo, revestimento de perfil e inspeção de painel acabado.
Ao contrário da laminação de tela plana, a laminação de painel canelado de PVC requer controle preciso da tensão do filme, distribuição do adesivo e contato do rolo de envolvimento. Esses fatores ajudam o filme decorativo a seguir o perfil tridimensional do painel sem rugas, bolhas, desalinhamento do filme ou colagem incompleta.
Este guia explica como funciona o processo de laminação de painéis de parede canelados em PVC, suas principais etapas de produção, configurações importantes da máquina, defeitos comuns e soluções práticas para fabricantes de painéis decorativos.
Índice
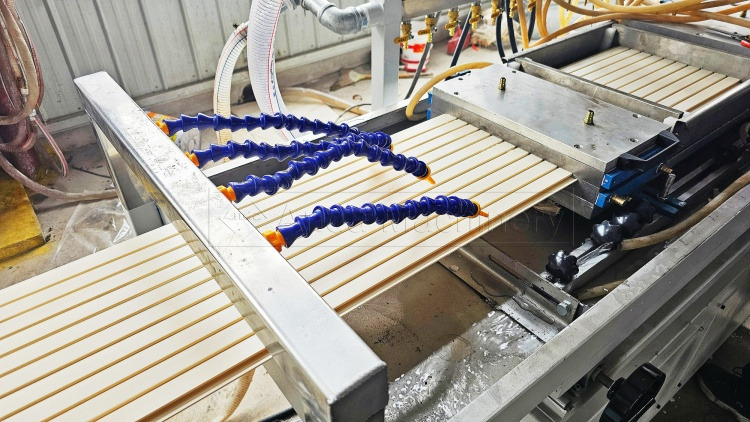
A laminação de painéis de parede canelados em PVC é um processo de fabricação usado para aplicar filmes decorativos em painéis de parede de PVC com nervuras elevadas paralelas e ranhuras embutidas.
A película decorativa é colada à superfície do painel através de um sistema adesivo compatível e uma série de rolos de pressão. Dependendo dos requisitos de produção, os fabricantes podem usar sistemas de cola fria ou adesivos termofusíveis PUR.
Os acabamentos decorativos comuns incluem:
Padrões de grãos de madeira
Efeitos de mármore e pedra
Cores sólidas
Acabamentos foscos
Desenhos com efeito metálico
Filmes decorativos texturizados
O objetivo da laminação é criar uma superfície decorativa consistente, mantendo a geometria original do painel canelado.
Ao contrário da instalação de painéis de parede, que envolve a fixação de painéis acabados nas paredes, a laminação industrial é realizada durante a fabricação do painel ou na fase de acabamento superficial.
Os painéis planos têm superfícies relativamente uniformes, permitindo a colagem de filmes decorativos usando rolos de pressão convencionais.
Os painéis canelados contêm ranhuras, cantos e superfícies elevadas repetidas. O filme deve seguir esses contornos sem esticar excessivamente ou prender ar.
Três fatores tornam o processo mais exigente:
1. Geometria de superfície complexa
O filme deve estar em conformidade com nervuras elevadas, paredes ranhuradas e áreas rebaixadas.
2. Distribuição desigual de pressão
Os rolos planos convencionais podem não fornecer contato suficiente dentro de ranhuras estreitas ou profundas.
3. Tensão e alinhamento do filme
Tensão ou rastreamento incorretos podem causar rugas, padrões distorcidos ou movimento lateral do filme.
Para obter resultados consistentes, os fabricantes precisam de um sistema adesivo adequado, filme decorativo compatível e rolos de embalagem específicos para cada perfil.
Uma máquina de laminação de painel de parede canelado de PVC aplica filme decorativo à superfície de um painel de PVC extrudado por meio de alimentação coordenada de filme, aplicação de adesivo e envolvimento de rolo.
A película decorativa é desenrolada e guiada em direção ao painel móvel. Um adesivo compatível é aplicado ao filme ou substrato de acordo com o sistema de colagem selecionado.
O painel e o filme passam então por uma série de rolos de pressão. Esses rolos são dispostos para estabelecer contato nas superfícies elevadas, nas paredes das ranhuras e nas áreas rebaixadas.
Após o embrulho, o painel laminado segue para manuseio e inspeção posterior.
Componente da máquina | Função principal |
|---|---|
Unidade de desenrolamento de filme | Fornece filme decorativo continuamente |
Sistema de orientação de filmes | Mantém o alinhamento e o rastreamento do filme |
Unidade de aplicação de adesivo | Aplica uma camada adesiva controlada |
Rolos de envolvimento de perfil | Pressione o filme em superfícies elevadas e rebaixadas |
Sistema de transporte de painel | Mantém o movimento estável do substrato |
Sistema de controle | Coordena a operação da máquina e as configurações do processo |
Unidade de gestão a jusante | Transfere painéis acabados para inspeção e processamento adicional |
A configuração exata da máquina depende da largura do painel, profundidade da ranhura, material do filme decorativo, tipo de adesivo e capacidade de produção necessária.
Por exemplo, uma máquina de laminação on-line para painel de parede de PVC e painel canelado de PVC pode suportar acabamento decorativo em um arranjo de fabricação de painel compatível.

Um processo típico de laminação de painel de parede canelado de PVC consiste em seis etapas, desde a preparação do substrato até a inspeção do painel acabado.
Cada estágio afeta a aparência da superfície, a adesão do filme e a consistência da produção.
Antes da laminação, inspecione o painel de PVC extrudado quanto a contaminação superficial, deformação e inconsistências dimensionais.
Poeira, óleo, resíduos de processamento e partículas soltas podem interferir na colagem do adesivo.
Preste especial atenção às ranhuras rebaixadas, onde a contaminação pode ser difícil de remover.
Operações principais:
Limpe a superfície do painel.
Remova poeira e resíduos de processamento.
Inspecione as dimensões da ranhura e a condição da superfície.
Verifique o nivelamento e a estabilidade dimensional do painel.
Verifique a compatibilidade com o adesivo selecionado.
Algumas formulações de PVC podem exigir tratamento superficial adicional ou primer para obter adesão adequada.
Instale o rolo de filme decorativo na unidade de desenrolamento.
Posicione o filme de acordo com a largura de cobertura necessária e a linha central do painel.
Verifique a direção do enrolamento, a condição do rolo e a orientação do padrão decorativo.
O posicionamento incorreto do filme pode causar cobertura irregular ou desalinhamento do padrão durante o embrulho.
Operações principais:
Posicione o rolo de filme decorativo.
Alinhe o filme com o painel de PVC.
Verifique a direção de desenrolamento.
Ajuste a tensão inicial do filme.
Inspecione o filme quanto a rugas ou danos nas bordas.
A tensão do filme deve permanecer estável durante todo o processo de laminação.
A tensão excessiva pode esticar o filme decorativo, distorcer os padrões impressos ou fazer com que o filme se levante das ranhuras.
Tensão insuficiente pode criar folga, resultando em rugas e dobras.
A velocidade de alimentação do filme também deve permanecer coordenada com a velocidade de transporte do painel.
Operações principais:
Estabeleça uma tensão de desenrolamento estável.
Verifique o rastreamento do filme.
Sincronize o movimento do filme e do painel.
Evite mudanças bruscas de velocidade.
Verifique se o filme não estica excessivamente.
A tensão apropriada depende do material do filme, espessura, flexibilidade e condições de produção.
O adesivo proporciona a ligação entre o filme decorativo e o substrato de PVC.
Dependendo da configuração do equipamento, o adesivo poderá ser aplicado no filme ou painel.
Os sistemas de cola fria e hot-melt PUR requerem diferentes condições de processamento.
Operações principais:
Verifique a compatibilidade do adesivo.
Defina as condições de aplicação necessárias.
Mantenha uma distribuição uniforme do adesivo.
Evite o acúmulo excessivo de adesivo.
Verifique o tempo de abertura do adesivo e o comportamento de molhamento.
O excesso de adesivo pode causar compressão ou acúmulo, enquanto adesivo insuficiente pode resultar em colagem fraca ou delaminação.
O filme decorativo passa por uma série de rolos de envolvimento específicos do perfil.
Esses rolos aplicam pressão nas superfícies de colagem pretendidas, ajudando o filme a se adaptar à geometria do painel.
As posições dos rolos devem ser ajustadas de acordo com a profundidade da ranhura, largura das nervuras, flexibilidade do filme e comportamento adesivo.
Operações principais:
Estabeleça contato inicial com o filme.
Aplique pressão progressiva em todo o perfil.
Guie o filme ao longo das paredes das ranhuras.
Garanta o contato dentro das áreas rebaixadas.
Inspecione quanto a ar preso, rugas e pontes de filme.
A sequência de enrolamento deve ser adaptada à geometria real do painel, em vez de depender de um arranjo universal de rolos.
Após o embalamento, a ligação adesiva deve desenvolver-se nas condições especificadas pelo fornecedor do adesivo.
O painel acabado deve ser inspecionado quanto à aparência e aderência antes de posterior processamento ou embalagem.
Principais itens de inspeção:
Alinhamento de padrão decorativo
Rugas e dobras superficiais
Bolhas de ar
Cobertura completa do sulco
Adesão de borda
Arranhões superficiais
Separação local de filmes
Evite manuseio excessivo ou pressão de empilhamento antes que o adesivo atinja resistência de manuseio suficiente.
A qualidade estável da laminação depende do controle de vários parâmetros de produção interligados.
As configurações corretas devem ser estabelecidas através de testes controlados usando o painel de PVC real, filme decorativo e adesivo.
Parâmetro | Função principal | Risco de configurações incorretas |
|---|---|---|
Tensão do filme | Mantém a alimentação estável do filme | Rugas, alongamento, distorção de padrão |
Pressão do rolo | Estabelece contato filme-painel | Colagem fraca ou deformação do painel |
Peso do revestimento adesivo | Fornece material de ligação suficiente | Delaminação ou acúmulo de adesivo |
Velocidade de produção | Coordena etapas do processo | Embalagem instável ou tempo de colagem insuficiente |
Temperatura adesiva | Mantém condições de aplicação adequadas | Fluxo fraco ou degradação adesiva |
Alinhamento dos rolos | Mantém contato de perfil consistente | Envolvimento irregular e movimento do filme |
Flexibilidade do filme | Permite que o filme siga a geometria da ranhura | Ponte, levantamento ou rachadura |
A tensão do filme deve ser suficiente para manter a alimentação estável sem esticar o material decorativo.
Filmes finos e filmes altamente flexíveis podem responder de forma diferente às mudanças de tensão.
Os operadores devem verificar tanto a seção de desenrolamento quanto a seção de enrolamento ao diagnosticar defeitos relacionados à tensão.
A pressão do rolo deve ser suficiente para estabelecer contacto entre a película decorativa e as superfícies do substrato pretendido.
A pressão excessiva pode distorcer o filme ou deformar o painel de PVC.
Pressão insuficiente pode levar a uma ligação incompleta, especialmente dentro de ranhuras rebaixadas.
A geometria, a dureza e a posição do rolo devem corresponder ao perfil do painel.
O peso do revestimento adesivo deve seguir as recomendações do fornecedor do adesivo e ser verificado através de testes de produção.
A quantidade apropriada depende das características do substrato, da construção do filme, da química do adesivo e do método de aplicação.
A velocidade de produção afeta o tempo disponível para aplicação do adesivo, posicionamento do filme e embalagem.
A alimentação do filme e o transporte do painel devem permanecer sincronizados.
A velocidade de linha mais rápida possível não é necessariamente a condição operacional mais eficaz se aumentar os defeitos ou o desperdício de material.
As condições ambientais podem afetar o comportamento adesivo.
Para sistemas adesivos à base de água, as condições de secagem podem ser importantes.
Para sistemas PUR reativos, a temperatura do adesivo e a exposição à umidade exigem controle adequado.
Defeitos comuns incluem rugas, desalinhamento do filme, bolhas, pontes do filme, delaminação e levantamento de bordas.
Esses problemas geralmente estão relacionados à alimentação do filme, à condição do substrato, à aplicação do adesivo, ao contato do rolo de envolvimento ou à compatibilidade do material.
Defeito | Possíveis causas | Soluções recomendadas |
|---|---|---|
Rugas diagonais | Tensão desigual, alimentação distorcida | Ajuste a tensão e o alinhamento do filme |
Rugas longitudinais | Excesso de filme, contato incorreto do rolo | Ajuste a sequência e a pressão dos rolos |
Desalinhamento do filme | Orientação incorreta, alimentação instável | Realinhar filme e substrato |
Bolhas de ar | Ar preso, contaminação | Melhorar a limpeza e o contato progressivo |
Ponte de filme | Contato inadequado da ranhura | Ajuste os rolos de embrulho |
Delaminação | Má adesão ou materiais incompatíveis | Verifique a preparação da superfície e o adesivo |
Levantamento de borda | Contato de borda insuficiente | Inspecione os rolos de borda e as condições de colagem |
Distorção de padrão | Alongamento excessivo | Reduza a tensão inadequada do filme |
As rugas se formam quando o filme decorativo não consegue se mover ou se conformar uniformemente durante o embrulho.
Rugas diagonais geralmente indicam tensão irregular do filme, alinhamento incorreto ou alimentação distorcida.
Rugas longitudinais podem se desenvolver quando o excesso de filme se acumula ao longo do perfil do painel ou quando os rolos distribuem a pressão de maneira desigual.
Rugas dentro das ranhuras podem resultar de flexibilidade inadequada do filme ou contato incorreto do rolo.
Para reduzir rugas:
Mantenha a tensão estável do filme.
Inspecione o alinhamento do filme e do painel.
Verifique as posições dos rolos de embrulho.
Evite alongamento excessivo.
Verifique a compatibilidade do filme com a geometria da ranhura.
Ao solucionar problemas, identifique onde a ruga aparece pela primeira vez antes de alterar as configurações da máquina.
O desalinhamento do filme ocorre quando o filme decorativo se desloca lateralmente em relação ao painel de PVC.
Isso pode causar cobertura decorativa irregular, bordas expostas do substrato e padrões impressos distorcidos.
As causas comuns incluem:
Posicionamento incorreto do rolo de filme
Tensão de desenrolamento desigual
Rolos guia desalinhados
Alimentação de painel distorcida
Velocidade de produção instável
Soluções recomendadas:
Primeiro, verifique a posição do rolo de filme e a linha central de transporte do painel.
Em seguida, inspecione os rolos-guia e verifique se o filme entra na seção de embalagem sem movimento lateral.
Finalmente, coordene a alimentação do filme e a velocidade de transporte do painel para manter um rastreamento consistente.
Bolhas de ar se desenvolvem quando o ar fica preso entre o filme decorativo e o substrato.
A ponte do filme ocorre quando o filme atravessa uma ranhura rebaixada sem entrar em contato com as superfícies de ligação pretendidas.
Esses defeitos podem ser causados por:
Limpeza de superfície inadequada
Distribuição irregular de adesivo
Posições incorretas dos rolos de embrulho
Contato insuficiente na ranhura
Flexibilidade inadequada do filme decorativo
Soluções recomendadas:
Melhore a preparação da superfície e verifique a aplicação do adesivo.
Inspecione a sequência de embalagem para determinar se há ar preso.
Para canais profundos, confirme se a configuração do filme e do rolo é adequada para a geometria do perfil necessária.
A delaminação ocorre quando o filme decorativo se separa do substrato de PVC.
O levantamento de bordas é uma forma localizada de separação próxima às bordas do painel ou transições de perfil.
As possíveis causas incluem:
Superfícies de substrato contaminadas
Materiais adesivos e de filme incompatíveis
Pressão de ligação inadequada
Aplicação incorreta de adesivo
Desenvolvimento de títulos insuficiente
Tensão excessiva nas bordas enroladas
Soluções recomendadas:
Verifique a limpeza da superfície e a compatibilidade do material antes de aumentar a pressão do rolo.
Inspecione as condições de aplicação do adesivo e confirme se as amostras acabadas são avaliadas após o período de adesão necessário.
A cola fria e a laminação termofusível PUR são duas abordagens adesivas usadas no acabamento de painéis decorativos.
Ambos podem ser adequados para painéis de parede canelados de PVC compatíveis, mas seus requisitos de processamento são diferentes.
Comparação | Laminação com cola fria | Laminação termofusível PUR |
|---|---|---|
Tipo adesivo | Adesivo compatível aplicado a frio | Adesivo termofusível de poliuretano reativo |
Temperatura de aplicação | Depende da formulação | Requer aquecimento controlado |
Desenvolvimento de títulos | Depende da secagem e da química adesiva | Fixação inicial através de resfriamento, seguida de cura química |
Principais considerações do processo | Secagem, tempo aberto, umidade | Temperatura, umidade, tempo aberto |
Requisitos de equipamento | Revestimento adesivo e embalagem | Fusão, revestimento e embalagem de PUR |
Problemas comuns | Secagem incompleta, fraca adesão | Temperatura de aplicação incorreta, cura prematura |
Substratos adequados | Depende da compatibilidade do adesivo | Depende da compatibilidade do adesivo |
A laminação com cola fria utiliza um sistema adesivo que pode ser aplicado sem as elevadas temperaturas de processamento associadas aos sistemas de fusão a quente PUR.
O método pode ser adequado para aplicações de filmes decorativos onde o adesivo selecionado proporciona adesão adequada e desempenho de secagem.
A máquina de laminação de painéis de parede canelados de PVC com cola fria série FM da ANDA é uma opção de equipamento para aplicações de acabamento de painéis decorativos compatíveis.

A laminação PUR usa um adesivo termofusível de poliuretano reativo.
O adesivo é aplicado sob condições controladas de aquecimento e desenvolve resistência de união através do resfriamento e subsequente reação química.
Os sistemas PUR exigem manuseio adequado do adesivo, controle de temperatura e procedimentos de manutenção.
A máquina de laminação com cola quente PUR da ANDA oferece uma alternativa para aplicações de colagem de filmes compatíveis.

O sistema adesivo preferido depende de:
Formulação de substrato de PVC
Material de filme decorativo
Desempenho de adesão necessário
Geometria da ranhura
Velocidade de produção
Ambiente operacional
Configuração do equipamento
Os fabricantes devem avaliar as combinações reais de materiais através de testes de produção, em vez de assumir que um sistema adesivo é universalmente melhor.
A ANDA Machinery fornece equipamentos para extrusão de painéis decorativos e aplicações de acabamento superficial.
A configuração apropriada do equipamento depende do perfil do painel, da película decorativa, do sistema adesivo e dos requisitos de produção.
O equipamento de laminação com cola fria é usado para aplicar filmes decorativos compatíveis usando sistemas adesivos e de revestimento adequados.
Para painéis de parede canelados em PVC, o posicionamento dos rolos e o alinhamento da película são particularmente importantes porque o material decorativo deve seguir repetidas superfícies elevadas e rebaixadas.
Os sistemas de laminação online podem ser incorporados em arranjos de fabricação de painéis compatíveis.
Sua integração requer coordenação entre produção de substrato, transporte de painéis, aplicação de adesivo e embalagem de filme.
A adequação da laminação online depende da condição do painel, da velocidade de produção necessária e da configuração do equipamento.
Um substrato consistente é essencial para uma laminação confiável.
A linha de produção de painéis canelados de PVC SJSZ65/132 produz painéis canelados de PVC por meio de operações de extrusão e modelagem downstream.
Dimensões estáveis do painel, geometria consistente das ranhuras e condições de superfície adequadas ajudam a suportar o acabamento decorativo subsequente.
Para aplicações relacionadas à fabricação de perfis decorativos, a ANDA também fornece uma máquina para fabricar painéis de parede com venezianas WPC.
Ao discutir um projeto de laminação, os fabricantes devem fornecer:
Largura e espessura do painel de PVC
Profundidade da ranhura e desenho do perfil
Material e espessura do filme decorativo
Acabamento superficial necessário
Sistema adesivo preferido
Capacidade de produção alvo
Equipamento de extrusão ou acabamento existente
Esses detalhes ajudam a determinar o arranjo de embalagem e a configuração da máquina apropriados.
O controle de qualidade deve abranger a preparação do substrato, alimentação do filme, aplicação do adesivo, embalagem e inspeção do painel acabado.
Estágio de produção | Itens de controle de qualidade |
|---|---|
Substrato de PVC | Limpeza, dimensões das ranhuras, planicidade do painel |
Filme Decorativo | Condição do rolo, alinhamento, tensão |
Aplicação de adesivo | Uniformidade do revestimento, compatibilidade, condições de aplicação |
Seção de embrulho | Contato do rolo, cobertura da ranhura, ar preso |
Desenvolvimento de títulos | Condições necessárias de secagem ou cura |
Painel Finalizado | Rugas, bolhas, adesão, levantamento de bordas, alinhamento de padrões |
Verifique se há rugas, bolhas, arranhões e cobertura inconsistente no padrão decorativo.
Inspecione as superfícies elevadas e as ranhuras rebaixadas.
Avalie a adesão usando um método apropriado para o filme, adesivo e substrato selecionado.
O teste deve ser realizado depois que o sistema de ligação atingir a condição exigida.
Para filmes decorativos com textura de madeira ou direcionais, verifique se o padrão impresso permanece consistente ao longo do comprimento do painel.
Mantenha registros das condições operacionais aprovadas, incluindo tensão do filme, aplicação de adesivo, velocidade da linha e configuração do rolo.
A documentação consistente ajuda os fabricantes a reproduzir resultados de produção bem-sucedidos e a identificar as causas de defeitos recorrentes.
A laminação de painel de parede canelado de PVC é um processo de fabricação que une filme decorativo a painéis de PVC extrudado com nervuras elevadas e ranhuras embutidas usando um adesivo compatível e sistema de rolo de embalagem.
A máquina alimenta o filme decorativo em direção a um painel de PVC móvel, aplica um adesivo compatível e usa rolos de pressão para colar o filme ao perfil do painel.
PVC, PET, PP e outros filmes decorativos compatíveis podem ser usados, dependendo do sistema adesivo, da flexibilidade do filme e da configuração do equipamento.
As rugas geralmente resultam de tensão irregular do filme, alinhamento incorreto, contato inadequado do rolo ou flexibilidade insuficiente do filme.
Mantenha o posicionamento correto do rolo de filme, alinhe o sistema de alimentação de substrato, inspecione os rolos-guia e coordene o movimento do filme e do painel.
O levantamento do filme pode resultar de contato insuficiente com o rolo, má adesão adesiva, flexibilidade inadequada do filme ou condições incorretas de embalagem.
Sim. Equipamentos de laminação on-line compatíveis podem ser integrados em arranjos adequados de fabricação de painéis quando a estabilidade do substrato, a velocidade da linha e as condições de acabamento estiverem devidamente coordenadas.
A laminação com cola fria utiliza um sistema adesivo aplicado a frio compatível, enquanto a laminação PUR utiliza adesivo termofusível de poliuretano reativo. Os dois métodos têm diferentes requisitos de aplicação e desenvolvimento de títulos.
Fatores importantes incluem limpeza do substrato, flexibilidade do filme decorativo, tensão do filme, compatibilidade do adesivo, contato do rolo de envolvimento, velocidade de produção e condições ambientais.
O processo de laminação de painéis de parede canelados em PVC requer controle coordenado de alimentação de filme decorativo, aplicação de adesivo, embalagem de perfil e inspeção de qualidade.
Ao contrário da laminação de tela plana, o acabamento do painel canelado deve acomodar nervuras elevadas e ranhuras recuadas, mantendo ao mesmo tempo o alinhamento e a colagem consistentes do filme.
Defeitos comuns, como rugas, bolhas, desalinhamento do filme e delaminação, muitas vezes podem ser reduzidos por meio da seleção de materiais adequados, configuração correta da máquina e solução sistemática de problemas de processo.
Para os fabricantes de painéis decorativos, a qualidade consistente do substrato e o equipamento de laminação confiável são essenciais para uma produção estável.
Procurando uma máquina de laminação de painel de parede canelado de PVC?
A ANDA Machinery fornece cola fria, PUR e equipamentos de laminação on-line para aplicações compatíveis de fabricação de painéis decorativos.
Entre em contato com a ANDA Machinery com as dimensões do painel, perfil da ranhura, especificações do filme decorativo e requisitos de produção para discutir uma solução de laminação adequada.


